Controle de desempenho de material de hipotubo de aço inoxidável 316 para sistemas de entrega minimamente invasivos
Sep 08, 2026
Pontos problemáticos
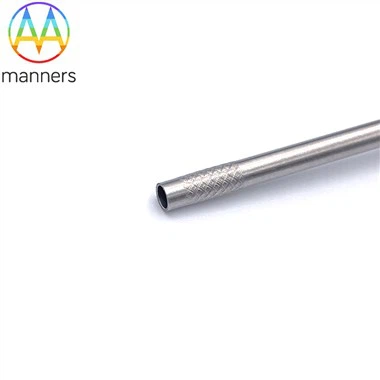
O hipotubo de aço inoxidável 316 é amplamente adotado como componente central de entrega para dispositivos intervencionistas de aneurisma de aorta cardiovascular, vascular periférico e abdominal. Nosso escopo de produção cobre o diâmetro externo de Ø0,20 mm-20 mm com largura mínima de corte a laser de 0,012 mm. Vários padrões de corte a laser, incluindo corte em espiral contínuo, corte em espiral interrompido, corte radial e cortes personalizados sob medida, conferem ao hipotubo 316 flexibilidade graduada, transmissão de torque e propriedade anti-torção para cenários complexos de acesso vascular.
Muitos fornecedores de componentes enfrentam problemas importantes relacionados ao material na produção em massa de hipotubos de aço inoxidável 316. Primeiro, a inconsistência da matéria-prima recebida cria um desempenho final instável: diferentes lotes de tubos de aço inoxidável 316 variam em tamanho de grão, conteúdo de inclusão e dureza. Mesmo com parâmetros de corte a laser idênticos, os hipotubos acabados apresentam grande desvio na capacidade de empurrar, rastreabilidade e vida útil de flexão cíclica. Em segundo lugar, o efeito térmico do laser altera o estado metalúrgico local do material 316 próximo às ranhuras de corte. As zonas afetadas pelo calor introduzem tensão residual que pode desencadear o início de microfissuras sob flexões repetidas durante a aplicação clínica. Terceiro, hipotubos personalizados fabricados de acordo com desenhos 2D/3D do cliente ou amostras físicas muitas vezes não possuem limites de aceitação específicos do material. Os fabricantes aplicam critérios unificados para os aços inoxidáveis 304, Nitinol, L605 e 316, ignorando as características únicas de resistência à corrosão e ductilidade do 316.
De acordo com os requisitos de auditoria ISO13485, a verificação insuficiente de materiais recebidos e a falta de registros de correlação de desempenho de materiais resultarão em observações de não conformidade. Os riscos materiais ocultos não podem ser totalmente expostos pela inspeção dimensional de rotina. Os hipotubos 316 defeituosos podem fraturar dentro dos vasos humanos durante procedimentos de ACTP ou de intervenção neurológica, trazendo riscos graves de eventos adversos clínicos. Muitas fábricas se concentram apenas na precisão das dimensões do corte a laser, negligenciando o controle de desempenho do material da cadeia completa, desde a inspeção de entrada do tubo bruto até o alívio de tensão pós-corte a laser.
Princípio
O aço inoxidável 316 é um aço inoxidável austenítico com adição de molibdênio, apresentando resistência superior à corrosão por pite e ductilidade moderada em comparação com o aço inoxidável 304. Para hipotubos cortados a laser, o desempenho do material determina os limites superiores de transferência de torque, resistência a torções e vida útil à fadiga. O corte a laser derrete e vaporiza localmente o aço 316 para formar ranhuras precisas com corte de até 0,012 mm. Enquanto isso, o aquecimento e a têmpera rápidos geram zonas afetadas pelo calor e tensões residuais bloqueadas ao longo das bordas da ranhura.
O princípio central do controle é estabelecer uma correlação clara entre o estado metalúrgico do tubo bruto, os parâmetros de processamento do laser e o desempenho funcional final do hipotubo. O controle do material deve abranger a composição química, estrutura do grão, dureza e condição da superfície da tubulação 316 de entrada. O princípio de processamento requer a correspondência entre potência do laser, frequência de pulso e velocidade de corte para 316 propriedades do material para minimizar o tamanho da zona afetada pelo calor. O pós-processamento, como o recozimento com alívio de tensão, deve ser configurado adequadamente para liberar a tensão residual sem prejudicar a precisão dimensional dos padrões de corte a laser.
O controle de materiais não é uma verificação única de entrada. Quando a espessura da parede, diâmetro externo e padrão de corte do hipotubo 316 mudam, a correspondência entre material e processo deve ser reavaliada. De acordo com o pensamento baseado no risco ISO13485, as aplicações clínicas de alto risco, como a neurointervenção, exigem limites de aceitação de material mais rigorosos para o hipotubo 316.
Classificação de Equipamentos e Ferramentas
Três grupos de equipamentos suportam o controle de desempenho do material para hipotubo de aço inoxidável 316 sob ISO13485.
Primeiro: Equipamento de processamento de entrada e produção. Inclui sistema de corte a laser de precisão para microtubos, máquinas de endireitamento de tubos, fornos de recozimento com alívio de tensão a vácuo, acessórios personalizados de microtubos para hipotubos de Ø0,20 mm-20 mm. Todos os equipamentos relacionados à produção devem funcionar sob configuração formal de produção, em vez de configuração de laboratório, para refletir a influência real da produção em massa sobre o status do material 316.
Segundo: Equipamento de teste analítico de materiais. Espectrômetro de emissão óptica para verificação de composição química, microscópio metalográfico para observação de tamanho de grão e zona afetada pelo calor, durômetro Vickers, bancada de testes de fadiga por flexão, câmara de testes de corrosão por névoa salina. Todos os instrumentos de medição devem possuir certificados de calibração válidos em conformidade com a ISO13485, fornecendo dados objetivos de desempenho do material.
Terceiro: Documentação do sistema de qualidade. Especificação de material de entrada para hipotubo de aço inoxidável 316, registro de liberação de lote de tubo bruto, matriz de correspondência de processo de material, protocolo de teste de fadiga e corrosão, registro de controle de mudança para troca de fornecedor de matéria-prima, relatório de avaliação de risco para hipotubo personalizado por desenho/amostra do cliente. Os documentos proporcionam rastreabilidade total desde o lote de tubos brutos até a entrega do hipotubo acabado.
Orientação Prática
Etapa um: desenvolver especificações de entrada dedicadas para tubo bruto de hipotubo de aço inoxidável 316. Definir faixa de composição química, amplitude granulométrica permitida, nível máximo de inclusão não metálica e limites de dureza. Diferencie os critérios de aceitação do aço inoxidável 304, Nitinol e L605. Para hipotubos personalizados solicitados por meio de desenho 2D/3D ou amostra, conclua a avaliação de risco do material antes da produção formal.
Etapa dois: verificar a correspondência material-processo. Para diâmetro externo alvo, espessura de parede e padrão de laser (espiral contínua, espiral interrompida, corte radial ou sob medida), execute testes em equipamentos de produção a laser reais. Caracterize a largura da zona afetada pelo calor e o estado de tensão residual após o corte a laser. Confirme a temperatura de recozimento e o tempo de retenção adequados para o material 316, evite o recozimento excessivo, causando queda de resistência.
Etapa três: Concluir a validação de desempenho relacionada ao material. Realize testes de resistência à corrosão, testes de fadiga por flexão cíclica e testes de torque para 316 amostras de hipotubos produzidas em teste. Confirme se as peças acabadas atendem aos requisitos de capacidade de empurrar, rastreabilidade e antitorção para cenários clínicos alvo, como PTCA, intervenção vascular periférica ou aneurisma da aorta abdominal.
Etapa quatro: Estabeleça regras de liberação de lote. Cada lote de tubos 316 recebido deverá passar pela inspeção de amostragem. Registre o número do lote de matéria-prima vinculado a cada lote de hipotubo acabado. Se o fornecedor da matéria-prima, o grau da tubulação ou o parâmetro principal de processamento mudarem, acione a revalidação parcial da saída de desempenho do material.
Etapa cinco: Arquivar todos os relatórios de testes, certificados de matérias-primas e registros de processos para atender aos requisitos de rastreabilidade e auditoria ISO9001:2015 e ISO13485.
Experiência Prática
A experiência prática de fabricação e auditoria revela que muitos fabricantes de hipotubos tratam o aço inoxidável 316 como um simples material de consumo. Eles verificam apenas as dimensões dos tubos de entrada, ignorando a metalurgia e a verificação relacionada à corrosão. Mesmo que a dimensão do laser atenda aos requisitos do desenho, o tamanho de grão inconsistente levará a uma grande dispersão na vida à fadiga do hipotubo 316.
Outro erro frequente é aplicar parâmetros de recozimento otimizados para aço inoxidável 304 diretamente no hipotubo 316. O tratamento térmico inadequado deixa alta tensão residual ou reduz excessivamente a resistência mecânica. Para hipotubo OD 316 ultrapequeno próximo de Ø0,20 mm, a entrada de calor do laser deve ser rigorosamente controlada; a entrada de calor excessivo ampliará a zona afetada pelo calor e aumentará o risco de microfissuras.
Para hipotubos personalizados de acordo com amostras do cliente, não presuma que o material da amostra seja o padrão 316. O teste de identificação do material deve ser realizado primeiro. Após a conclusão da validação, a produção em massa não pode ajustar aleatoriamente os parâmetros de laser ou de recozimento sem a aprovação do controle de alterações, caso contrário, a validação anterior do desempenho do material se tornará inválida. O hipotubo 316 de uso neurológico de alto risco não pode ignorar os testes de amostragem de fadiga e corrosão para economizar custos.
Resumo
O controle do desempenho do material é uma garantia de qualidade fundamental para o hipotubo de aço inoxidável 316 usado em sistemas de administração minimamente invasivos. A conformidade dimensional dos padrões de corte a laser (Ø0,20‑20 mm DE, corte mínimo de 0,012 mm) não é equivalente ao desempenho qualificado do material. Zona afetada pelo calor, tensão residual e inconsistência metalúrgica do tubo bruto são fontes de falhas ocultas que a inspeção visual não consegue detectar.
De acordo com o gerenciamento baseado em risco ISO13485, será implementado o controle de cadeia completa que abrange a verificação de tubos brutos recebidos, a correspondência de processos de materiais, o tratamento térmico pós-corte a laser e a amostragem de desempenho em lote. As fábricas deveriam acabar com o equívoco de que “a dimensão do laser é tudo”. A propriedade estável do material é um pré-requisito para torque qualificado, flexibilidade e desempenho antidobra do hipotubo 316 de corte espiral, corte radial e padrão personalizado, evitando fraturas clínicas e riscos relacionados à corrosão.
Cliente potencial e sugestões
Os dispositivos intervencionistas minimamente invasivos continuam evoluindo; O hipotubo de aço inoxidável 316 é aplicado em cenários vasculares mais complexos, aumentando os requisitos de vida à fadiga e estabilidade à corrosão. Os fabricantes de hipotubos devem otimizar continuamente o sistema de controle de materiais em conformidade com a ISO13485.
Recomenda-se que as empresas construam um banco de dados de desempenho de processo de material especialmente para o hipotubo 316, cobrindo diferentes diâmetros externos, espessuras de parede e padrões de corte a laser. Acelere a implantação de fluxo de trabalho automatizado de amostragem de metalurgia e fadiga para melhorar a repetibilidade da inspeção. Na fase de desenvolvimento de novos produtos, integre a avaliação da matéria-prima ao design do padrão a laser. Realize o controle de qualidade em circuito fechado desde a tubulação de entrada até o hipotubo acabado, apoie o registro de dispositivos médicos a jusante e a auditoria regulatória global, fortaleça a competitividade do mercado do hipotubo de aço inoxidável 316 para dispositivos minimamente invasivos de última geração.